鄭州新利耐摩耗材料有限公司へようこそ
鄭州新利耐摩耗材料有限公司へようこそ
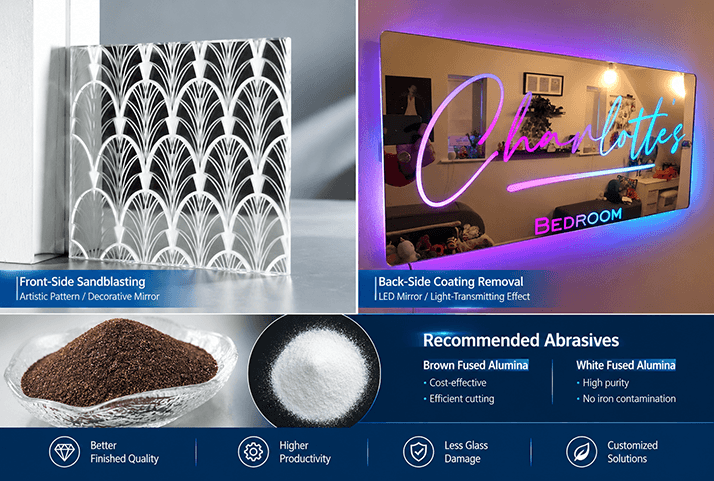
スマートホーム技術の普及と高級建築装飾への需要拡大に伴い、LEDスマートバスルームミラー、防眩アートミラー、カスタム装飾ミラーの市場は急速に拡大しています。しかし、鏡のサンドブラスト加工では、裏面コーティングの除去効率の低さ、ガラス端部の欠けや破損、光透過性の不均一、ブラスト面の過度な粗さ、鉄分による汚染などの問題が発生することがあります。
表面処理および研磨材ソリューションのサプライヤーとして、当社は鏡のサンドブラスト加工における主要な用途である光透過のための裏面コーティング除去と表面のアート・フロスト加工について、研磨材の選定、粒度のマッチング、ブラスト圧力、ノズル選定の観点から体系的に解説します。
鏡のサンドブラスト加工とは、圧縮空気によって褐色溶融アルミナ、白色溶融アルミナ、ガラスビーズなどの研磨材を鏡の表面または裏面に高速で噴射し、光学特性や表面特性を変化させる表面処理方法です。
加工面と求める仕上がりによって、鏡のサンドブラスト加工は主に以下の2つに分類されます。
加工原理: 研磨材をブラストして、鏡の裏面にある銀樹脂塗膜および反射銀層を除去し、透明なガラス基材を露出させます。
主な用途: スマートバスルームミラーのLEDライトチャンネル、タッチコントロールアイコン、ディスプレイウィンドウなど、光を透過させる部分の形成に使用されます。鏡の背面にLEDストリップを設置すると、ブラスト加工された部分から光が透過し、柔らかく均一な透光効果を得ることができます。
加工原理: ステンシルまたはエングレービングフィルムで加工しない部分を保護し、ガラス表面に研磨材を直接ブラストすることで、微細な粗面を形成し、拡散反射を生み出します。
主な用途: 模様、ロゴ、防眩効果、指紋が目立ちにくいマット面などの形成に使用でき、上質な触感を持つ仕上がりを実現します。
鏡のサンドブラスト加工では、用途によって研磨材の硬度、純度、切削性能に対する要求が大きく異なります。
特徴: 高い酸化アルミニウム含有量(>99%)、高硬度、強い切削力、優れた自生作用、高い清浄度、低い鉄分混入。
適した用途: 高級LEDスマートミラーの裏面コーティング除去、高透明度を求める表面装飾フロスト加工。鉄分による汚染や変色リスクを低減できるため、高い光透過性と清潔で均一なマット面が求められる用途に適しています。
褐色溶融アルミナ(A)特徴: コストパフォーマンスに優れ、比較的高い靭性と効率的な切削性能を備えています。
適した用途: コスト効率を重視する一般的な鏡の裏面から、銀塗料やプライマーを迅速に除去する用途。高級ミラー加工では、微量不純物が仕上がりに与える影響に注意する必要があります。
| 加工要件 | 推奨研磨材 | 推奨粒度 | 推奨ブラスト圧力 | 推奨ノズル | 目標結果 |
|---|---|---|---|---|---|
| LEDミラー裏面コーティング除去・透光加工 | 白色溶融アルミナ /褐色溶融アルミナ | 120#–180#(150#推奨) | 0.30–0.45 MPa(0.5 MPa超は非推奨) | B₄Cノズル 6.0–8.0 mm | 塗膜・反射層を迅速に除去し、エッジを滑らかに保ちながらガラス損傷を低減 |
| 超微細マット/防眩表面仕上げ | 高純度白色溶融アルミナ | 220#–280# | 0.20–0.35 MPa | B₄C / SiCノズル 4.0–6.0 mm | 微細で均一なマット面と良好な拡散反射 |
| 表面アートパターン加工 | 白色溶融アルミナ | 150#–200# | 0.25–0.40 MPa | B₄Cノズル 6.0–8.0 mm | 明瞭なパターン、均一な表面ヘイズ、良好なマスキング保護 |
鏡は脆性材料です。過度な圧力(>0.5 MPa)はガラスのマイクロクラックやエッジ欠けを引き起こしやすく、一方で圧力が低すぎる(<0.2 MPa)と、密着性の高い裏面塗膜を十分に除去できない場合があります。
安定したブラスト圧力として約0.3–0.4 MPaが推奨されます。また、スプレーガンは鏡面に対して45°–60°の角度を維持することが推奨されます。これにより、90°の垂直衝突による応力集中を抑えることができます。
材質の推奨: 鏡のサンドブラスト加工では、乾式ブラストまたは高圧湿式ブラストが一般的に使用されます。研磨材はノズルを大きく摩耗させる可能性があります。優れた耐摩耗性を持つBoron Carbide (B₄C)ノズルが強く推奨されます。その寿命は超硬ノズルの約3~5倍となる場合があり、長時間の運転でも安定した研磨材流量を維持するのに役立ちます。
ノズル径と設計: 大面積のLEDライトチャンネルのコーティング除去には、より広い噴射パターンと均一な衝撃を得られるVenturiノズルが推奨されます。
小さなタッチコントロールアイコンや微細なパターンには、ストレートボアのマイクロノズルが推奨されます。
ノズルオリフィスの摩耗によって開口径が15%以上増加した場合は、速やかに交換することが推奨されます。交換しない場合、空気圧と研磨材流量が変化し、ブラストムラにつながる可能性があります。
循環式ブラストシステムで使用される研磨材は、繰り返し衝撃を受けることで徐々に細かく破砕されます。
過剰な粉じんや微粒子が蓄積すると、光透過性が低下したり、表面テクスチャーが不均一になったりする可能性があります。
そのため、エア分級および研磨材回収システムを使用し、過度に微細化した有効性の低い粒子を適時に除去し、新しい研磨材を補充することで、安定した粒度分布を維持することが推奨されます。
専門的な研磨材サプライヤーとして、当社はガラス加工および表面処理用途向けに、白色溶融アルミナ、褐色溶融アルミナ、およびカスタマイズされた研磨材グレードを提供しています。
サンプルまたはお客様の用途に合わせた研磨材・サンドブラスト工程の最適化については、当社技術チームまでお問い合わせください。
 English
 Русский
 日本語
 한국어
 Español
 Tiếng Việt
 Deutsch
 Français
 Italiano
 Português